做采购这么多年,最怕的就是花了大价钱买回来的316不锈钢管,用不了多久就生锈、开裂,或者根本焊不上。前阵子一个朋友跟我抱怨,他找的小作坊供应商,管子壁厚不均匀,切割面毛刺多得吓人,硬生生拖慢了整个项目进度。这其实不是个例——好多人都被“看起来很便宜”的报价坑过。说到底,决定管子能不能用的关键,根本不在于价格多低,而在于那家316不锈钢管加工供应商的工艺质量如何保障。今天就掰开了聊聊,怎么从技术细节里看出供应商的真本事。
一、源头管坯和材料认证是底子
保障质量的第一步,是管坯本身就不能糊弄。正规的316不锈钢管加工供应商,会主动亮出材质报告,上面必须有明确的碳、铬、镍、钼含量,特别是钼元素——这东西直接决定了耐腐蚀能力。我见过一些供应商为了压成本,用201或者304冒充316,表面看着锃亮,但泡在盐水里一周就现原形。真正靠谱的供应商,不仅会批量采购大厂管坯,还会在进厂时做光谱检测,从源头就把“假316”挡在门外。另外,你还可以问一句“有没有第三方材质化验单”,能当场拿出来的,基本定心一半。
二、冷拔和退火工艺决定了管子能不能“挺直腰板”
拿到好原料只是第一步,后面加工才是技术活儿。比如冷拔工艺,如果拉伸速度控制不好,管子外径会忽大忽小,壁厚偏差超过0.1毫米,后期焊接就等着返工。有经验的316不锈钢管加工供应商,会在冷拔机上配自动测径仪,实时回传数据,一旦偏离立即调参数。更关键的环节是固溶退火——温度必须稳定在1050℃到1100℃之间,保温时间也要精准。温度低了,碳化物析出多,管子变脆;温度高了,晶粒粗大,强度下降。那些敢把退火炉温度曲线打印出来给你看的工厂,工艺质量保障基本靠谱。
三、焊管和无损检测是肉眼看不到的“良心关”
如果你需要的是焊管,那焊缝处理就是重中之重。很多小厂焊完只做个表面打磨,看着光滑,但焊缝内部可能有气孔、未熔合甚至裂纹。专业供应商会一道道走:先采用氩弧焊打底,保证焊缝背面成型漂亮,然后再做涡流探伤或者水压试验。我合作过的一家供应商,每根管子都过超声波探伤仪,哪怕一个针尖大小的缺陷都逃不掉。另外,酸洗钝化后的表面处理也能看出门道——好的供应商会控制酸洗液的浓度和时间,让管子表面形成均匀的钝化膜,这层膜就是未来防锈的“铠甲”。
四、加工精度和交货前的“最后一关”
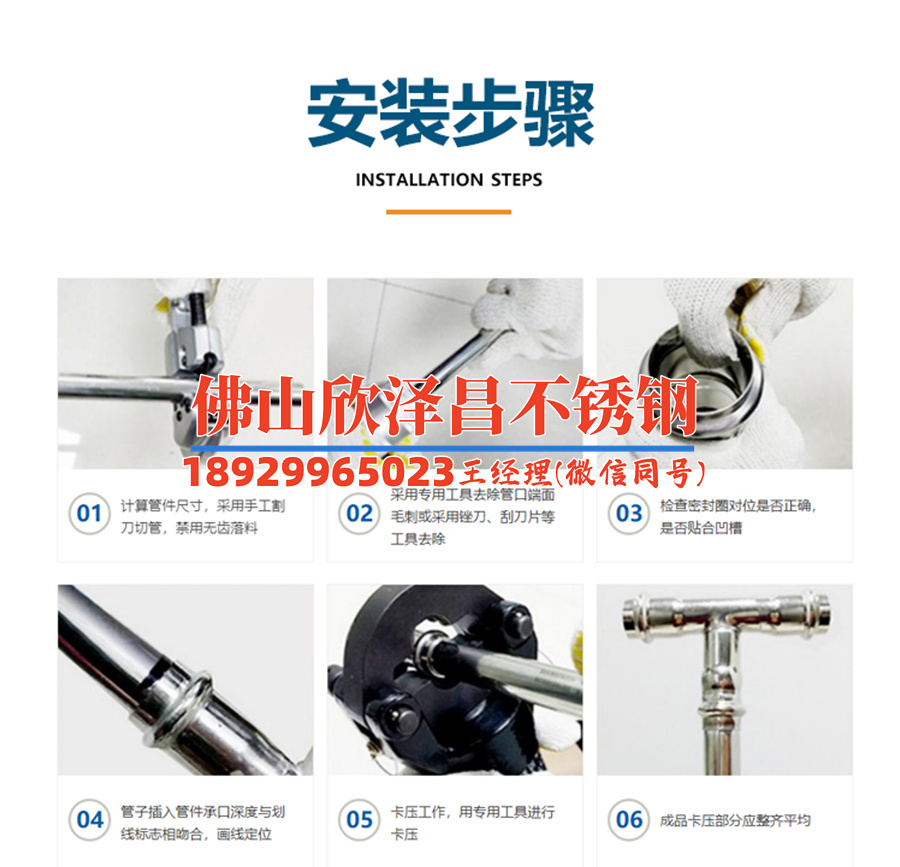
管子加工完不代表完事了,真正的考验在交货前。比如下料长度,不管是6米定尺还是9米定尺,误差应该控制在±1毫米以内,切口端面要垂直,毛刺必须打磨干净。有供应商会在包装前做人工逐根通棒检验,确保内孔没有堵塞物。还有个容易被忽略的细节——封口保护。如果做食品级或卫生级应用,管口需要套塑料帽,防止运输过程中灰尘和虫子钻进去。说到底,一家316不锈钢管加工供应商的工艺质量如何保障,不光看生产环节,还得看包装和物流保护有没有做到位。
五、给你的选型实操建议
别再只看价格了,问清楚这几点:第一,要最近批次的材质报告和工艺记录,对照国标GB/T 14976或美标ASTM A312;第二,如果条件允许,去现场看一次冷拔和退火过程,感受一下设备新旧程度和工人操作熟练度;第三,要求提供第三方检测报告,比如SGS或者BV,虽然会多花几百块,但比后期几十万的损失划算。另外,长期合作的话,可以谈一个“每批留样”的条款,万一出问题还能追溯。记住,好的质保不是靠嘴上说的,而是靠每一道工序的标准、每一份检测报告堆出来的。选对了供应商,后面生产才会顺风顺水。





